Abstraktne
Automatiseeritud tööstuslikud tootmisliinid toetuvad ühtlasele, saasteainetevabale suruõhule, et tagada silindrite, solenoidventiilide ja pneumaatiliste ajamite töökindlus pidevate vahetustega töötamise ajal.SMC tüüpi vahelduvvoolu FRL-seadeintegreerib ühte moodulkoostu kolm põhilist õhu ettevalmistamise funktsiooni, et eemaldada niiskust, stabiliseerida töörõhku ja pakkuda allavoolu pneumaatilise riistvara kontrollitud õliudu määrimist. See täispikk artikkel jaotab sisemise konstruktsiooniprojekti, järkjärgulised jõudlusspetsifikatsioonid, erinevad tööstusliku kasutuselevõtu stsenaariumid, standardiseeritud paigaldustöövood, rutiinse hoolduse raamistikud, võrdlevad jõudluse võrdlusnäitajad alternatiivsete õhutöötlussõlmede suhtes ning lahendatud tehnilised tõrkeotsingu päringud pneumaatiliste süsteemide projekteerimisinseneride ja kohapealsete hooldustehnikute jaoks. Igas jaotises on rakendatavad tehnilised juhised suruõhu konsistentsi optimeerimiseks ja kõigi ühendatud pneumaatiliste komponentide tööea pikendamiseks, ilma et oleks vaja kasutada killustatud filtrit, regulaatorit ja määrdeseadet.
Sisukord – vastava sisu jaotisesse liikumiseks klõpsake igal kirjel
- Põhiline struktuurne koostis ja integreeritud funktsionaalne mehhanism
- Peamised sisseehitatud disainifunktsioonid stabiilse suruõhu konditsioneerimiseks
- Täieliku spektriga tööstuslikud kasutusvaldkonnad automatiseeritud tootmises
- Täielik standardsete tehniliste parameetrite maatriks vahelduvvoolu seeria suuruste jaoks
- Samm-sammuline standardse paigaldamise ja rõhu kalibreerimise töövoog
- Jaotatud õhu ettevalmistamise komponentide võrdlev jõudluse analüüs
- Struktureeritud rutiinse hoolduse ajakava ja komponentide asendamise reeglid
- Lahendatud korduma kippuvad tehnilised küsimused pneumaatikainseneridele
Põhiline struktuurne koostis ja integreeritud funktsionaalne mehhanism
Otse õhukompressoritest väljatõmmatav suruõhk sisaldab mitmeid kahjulikke lisandeid, mis halvendavad pneumaatilise riistvara jõudlust pikaajalise töö käigus. Nende saasteainete hulka kuuluvad hõljuvad tahked tolmuosakesed, õhu kokkusurumise tsüklitest tekkinud kondenseerunud veeaur, kompressori määrdeaine õliudu jääk ja torujuhtmevõrkudes tekkinud mikroosakeste korrosioonifragmendid. Töötlemata toores suruõhk põhjustab tihendi kiirenenud hõõrdumist, täiturmehhanismi ebaühtlast liikumist, sisemise klapi kinnikiilumist ja sagedasi ootamatuid liinide seiskamisi automatiseeritud montaaži-, pakendamis- ja materjalikäitlusseadmetes.
Modulaarsed õhuallika töötlemissõlmed lahendavad need tööriskid, ühendades sõltumatud töötlemise etapid üheks kompaktseks paigaldusüksuseks. Ühtne montaaživorming välistab torude üleliigsed ühendused, vähendab süsteemi üldlekkekohti ja muudab tsentraliseeritud hoolduse juurdepääsu kõikidele kliimaseadmete moodulitele. Standardne kolmekordse kombinatsiooni paigutus ühendab kolm eraldiseisvat funktsionaalset plokki üheks lukustatud alumiiniumsulamist raamiks, kusjuures iga sektsioon täidab asendamatu konditsioneerimisülesande enne, kui õhk jõuab pneumaatiliste ajamite ja juhtventiilideni.
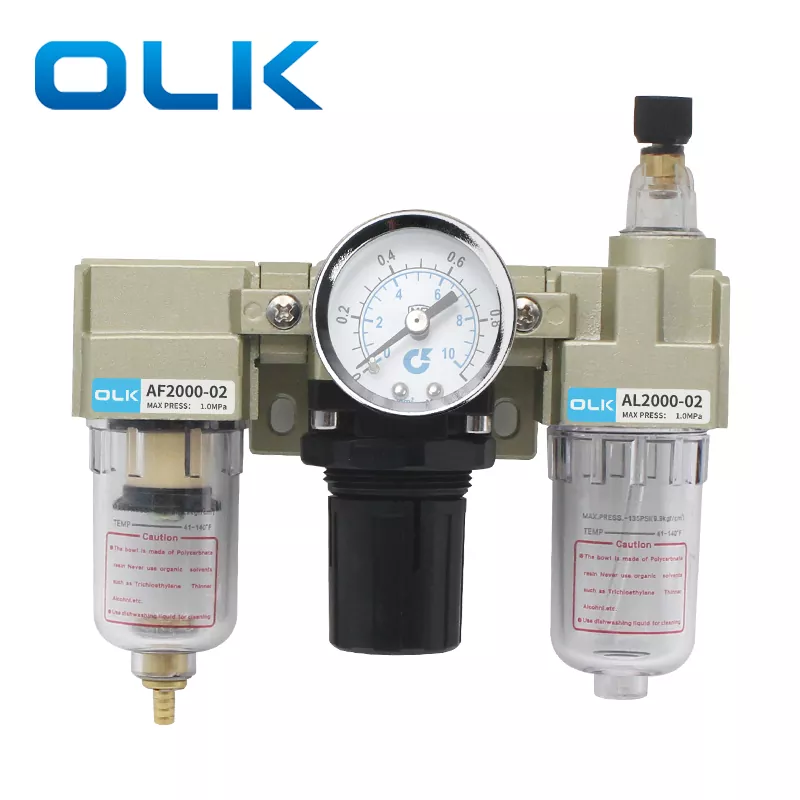
AF õhufiltri moodul
See esmane ülesvoolu segment püüab kinni tahked tahked osakesed ja kondenseerunud veepiisad sissetulevas suruõhuvoolus. Sisemiselt paigaldatud vasest filtrikassetid saavutavad 5-mikronilise ühtlase filtreerimistäpsuse, püüdes kinni peened metallilaastud, töökoja tolmu ja kogunenud niiskuse, enne kui need saasteained liiguvad allavoolu tundlikesse reguleerimis- ja määrdealakoostutesse. Läbipaistvad polükarbonaadist hoiukausid võimaldavad vedeliku kogunemist reaalajas visuaalselt jälgida ilma lahti võtmata.
AR rõhuregulaatori moodul
Kolmikkoostu keskel paiknev moodul tagab ühtlase väljundõhu rõhu vaatamata kompressorite sisendrõhu kõikumisele. Vedrumembraaniga sisemine tasakaalustusstruktuur kompenseerib automaatselt rõhu tõusud ja langused, mis tulenevad samaaegsest täiturmehhanismi käivitamise tsüklitest. Reguleeritav lukustusnupp kindlustab kalibreeritud rõhu väärtused, et takistada pidevate tootmisvahetuste ajal mehaanilisest vibratsioonist põhjustatud triivi.
AL õliudu määrdemoodul
Allavoolu määrimissegment pihustab määratud pneumaatilise turbiini õli ülipeeneks uduks, mis hõljub konditsioneeritud suruõhuvoolus. See õliaur liigub läbi torujuhtmete, et katta silindrite, klapipoolide ja laagrisõlmede sisemised libisemispinnad, alandades metalli ja metalli hõõrdetegurit ja leevendades kuivhõõrdumise kahjustusi miljonite edasi-tagasi liikumise tsüklite ajal. Reguleeritav tilkumiskiiruse reguleerimine võimaldab tehnikutel kohandada määrdemahtu vastavalt seadme õhutarbimise vajadustele.
- Järjestikune õhuvoolutee järgib rangelt filtri → regulaatori → määrdeaine järjestust, et vältida filtrikeskkonna õliga saastumist ja rõhu tasakaalustamist sisemiste komponentidega
- Blokeeriv modulaarne ühenduskonstruktsioon eemaldab nõude kohandatud üleminekutoruliitmike järele üksikute funktsionaalsete segmentide vahel
- Universaalsed L-kujulised metallist kinnitusklambrid toetavad vertikaalse paneeli paigaldamist masinaraamidele, juhtkappidele ja kesksetele õhukollektorijaamadele
- Modulaarne laiendatavus võimaldab pärast paigaldamist paigaldada täiendavad manomeetrid, diferentsiaalrõhu äravoolu kinnitused ja kaussi kaitsekatted
Iga sisemine voolukanal läbib täppis-CNC-töötluse, et kõrvaldada karedad valupinnad, mis püüavad kinni tahkete osakeste kogunemise ja loovad lokaliseeritud rõhulanguse tsoonid. Sujuv sisemine geomeetria säilitab ühtlase õhu läbilaskevõime kogu nimivooluvõimsuse vahemikus, vältides jõudluse kitsaskohti samaaegse mitme ajamiga töötamise tippude ajal. Tsentraliseeritud õhujaotussüsteeme projekteerivad insenerid eelistavad integreeritud kolmekordseid komplekte eraldiseisvatele filtritele, regulaatoritele ja määrdeseadmetele, mis on spetsiaalselt selle tasakaalustatud voolukarakteristiku ja kompaktse jalajälje eelise jaoks piiratud masinaruumis.
Peamised sisseehitatud disainifunktsioonid stabiilse suruõhu konditsioneerimiseks
Tööstuslikud pneumaatilised keskkonnad avaldavad õhu ettevalmistamise riistvara pidevale mehaanilisele vibratsioonile, muutuvatele ümbritseva õhu temperatuuri tsüklitele, kõikuvale sisselaskeõhu rõhule ja igapäevastele kondensaadi kogunemistsüklitele. Tavalistel odavatel õhupuhastusseadmetel puudub struktuurne tugevdus ja täppisreguleerimismehhanismid, mis on vajalikud pideva konditsioneerimisvõime säilitamiseks mitmeaastase pideva töötamise ajal. Integreeritud kolmekordne koost sisaldab mitut patenteeritud disaini optimeerimist, mille eesmärk on kõrvaldada tavalises jaotatud õhu töötlemise riistvaras täheldatud tavalised rikkerežiimid.
Rõhu seadistuse stabiilsus on üks mõjukamaid sisseehitatud funktsionaalseid uuendusi. Iselukustuv reguleerimisnupu mehhanism eemaldab kalibreeritud rõhu nihutamise ohu pärast korduvaid masina vibratsioonitsükleid. Kui tehnikud pööravad nuppu soovitud töörõhu saavutamiseks, haakub nupu allapoole suunatud aksiaalne kokkusurumine hammaste sisemiste lukustusstruktuuridega, mis fikseerivad kindlalt regulaatori membraani asendi. Juhuslikud põrutused või töökojas püsiv vibratsioon ei saa muuta eelseadistatud väljundrõhu väärtusi, välistades hoolduspersonali sagedased ümberkalibreerimised igapäevaste tootmisvahetuste jooksul.
- Mitme valikuga drenaažiarhitektuur, mis toetab käsitsi äravoolu, diferentsiaalrõhu automaatset äravoolu ja täieliku ujukitüüpi automaatse äravoolukaussi konfiguratsioone erinevate töökoja niiskustasemete sobitamiseks
- Kahe ühiku metrilise märgistusega ülitäpsed analoogmanomeetrid, mis annavad rutiinse liinikontrolli käigus selged madala parallaksi rõhunäidud
- Löögikindlad läbipaistvad polükarbonaadist kausid; suuremad raami suurused 3000 kuni 5000 sisaldavad välimist kaitsevarjet, et vältida kausi pragunemist juhuslike seadmete kokkupõrgete korral
- Korrosioonikindlad survevalualumiiniumisulamist klapikorpused ühtlase oksüdatsioonivastase pinnatöötlusega, et pikendada kasutusiga kõrge õhuniiskusega tootmisrajatistes
- Gradueeritud õlitaseme märgistus, mis on trükitud otse määrdeaine anumatele, et vältida ületäitmist või ebapiisavat õlivarustust, mis kahjustab täiturmehhanismi määrimist
Drenaažisüsteemi mitmekülgsus võimaldab erinevates tööstusrajatistes muutuvat kondensaadi tekkekiirust. Kuivad siseruumides madala õhuniiskusesisaldusega töökojad töötavad tõhusalt tavaliste käsitsi äravoolukaussidega, mis nõuavad korrapärast tühjendamist seadmete igapäevaste seiskamiste ajal. Kõrge ümbritseva õhuniiskusega või vesijahutusega õhukompressoritega rajatistes on kasu diferentsiaalrõhu äravoolu variantidest, mis tühjendavad automaatselt kogunenud kondensaadi, kui sisemised rõhu erinevused saavutavad eelseadistatud läve, ilma operaatori käsitsi sekkumiseta. Täisautomaatsed ujuv äravoolu konfiguratsioonid teenindavad pidevaid 24-tunniseid mehitamata tootmisliine, kus juurdepääs plaanipärasele hooldusele on piiratud, tühjendades koguneva vedeliku niipea, kui kondensaadi tase saavutab filtrihoidlates kriitilise kõrguse.
Pinnaviimistlus ja materjalivalik tugevdavad veelgi pikaajalist töökindlust. Kõik välised metallpinnad on kaetud ühtlase elektrostaatilise korrosioonivastase kattekihiga, et vältida oksüdatsiooni kokkupuudet õhus levivate keemiliste aurudega, mis on levinud toiduainete töötlemise, tekstiili värvimise ja metallide valmistamise tehastes. Sisemistes tihendites kasutatakse õlikindlaid elastomeersegusid, mis ühilduvad ISO VG32 turbiini määrdeõliga, mis on vastupidav paisumisele, kõvenemisele ja mikrolekkele pärast tuhandeid kuumutamis- ja jahutustsüklit ümbritseva keskkonna temperatuuril.SMC tüüpi vahelduvvoolu FRL-seadeühendab kõik need materjali ja mehaanilise disaini täiustused, et tagada püsiv kliimaseadme jõudlus, mis pole algtaseme mittemodulaarsete õhu ettevalmistamise alternatiivide puhul saadaval.
Täieliku spektriga tööstuslikud kasutusvaldkonnad automatiseeritud tootmises
Iga tootmistöövoog, mis kasutab peamise jõuülekandevahendina suruõhku, nõuab standardset õhukonditsioneeri, et kaitsta täpset pneumaatilist riistvara. Ilma ühtlase filtreerimise, rõhu stabiliseerimise ja kontrollitud määrimiseta kogevad automatiseeritud seadmed ebaühtlast liikumist, suurenenud komponentide kulumiskiirust ja planeerimata seisakuid, mis häirivad pidevat tootmise ajakava koostamist. Modulaarne kolmekordne koost kohandub sujuvalt erinevate tööstuslike vertikaalidega, millel on ainulaadsed suruõhu kvaliteedi ja rõhu reguleerimise nõuded.
Autoosade montaažiliinid
Robotkinnitusseadmed, pneumaatilised kruvikeerajad, positsioneerimissilindrid ja materjaliülekande manipulaatorid nõuavad rangelt reguleeritud õhurõhku, et säilitada ühtlane montaaži pöördemoment ja detailide täpne positsioneerimine. Suuremahulised autotöökojad tekitavad lõikamis- ja töötlemisjaamadest märkimisväärset metalliosakeste saastumist; 5 μm vaskfiltri kandja püüab kinni peened metallilaastud, enne kui need kahjustavad täppisklapi pooli ja silindri tihenduskomponente. Iselukustuv rõhu reguleerimine välistab pöördemomendi kõikumise tuhandete igapäevaste montaažitsüklite jooksul.
Toidu ja jookide pakkimisseadmed
Pudelite täitmismasinad, kartongi sulgemise ajamid ja märgistamisjaamad töötavad kõrgendatud niiskustasemega temperatuuriga keskkondades. Läbipaistvad filtrikausid lihtsustavad kondensaadi jälgimist, et vältida veepiiskadega saastumist toiduainete õhu juurdevoolutorudesse. Määrdeõli udu voolukiirusi saab kalibreerida minimaalsele väljundtasemele, et vältida õliaurude kokkupuudet pakendatud kulumaterjalidega, mis vastavad tööstuse hügieenistandarditele.
Elektroonika täppismontaaži automatiseerimine
Mikrokomponentidest korjamis- ja asetamisrobotid, trükkplaatide lõikerakised ja väikese avaga positsioneerimissilindrid toetuvad ülistabiilsele väljundrõhule, et kõrvaldada mikrovärinad delikaatsete komponentidega manipuleerimise ajal. Madala turbulentsiga sisemised õhuvoolukanalid väldivad rõhu lainetust, mis põhjustab täiturmehhanismi ebaühtlast liikumist, vähendades komponentide ebaühtlust eraldumist kiirete pindmontaaži tootmistsüklite ajal.
Täiendavad suuremad kasutussektorid hõlmavad tekstiilitootmismasinaid, plasti survevalu lisaseadmeid, ravimite pakkimisliinid, logistika kaubaaluste robotsüsteemid, metallitootmise pneumaatilised mulgustamismasinad ja akende/uste automatiseeritud töötlemisjaamad. Iga vertikaalne reguleerib põhiüksuse spetsifikatsioone vastavalt õhuvoolu tippnõudlusele, töörõhu seadeväärtusele, ümbritseva õhu niiskuse kontsentratsioonile ja vastuvõetavatele tahkete osakeste saastumise künnistele lõpptoote kvaliteedikontrolli standardite jaoks.
Tsentraliseeritud peamiste õhukollektorite paigaldised kasutavad tavaliselt suuri raami suurusega 4000 või 5000 komplekte otse primaarse õhukompressori väljalaskeavadest allavoolu, et teostada primaarset õhukonditsioneeri kogu tehase suruõhu jaotusvõrkudes. Väiksemad raami suurused 1000 ja 2000 variandid paigaldatakse otse üksikutele eraldiseisvatele masina juhtkappidele, et tagada sekundaarne lokaliseeritud rõhu kärpimine ja filtreerimine seadmetele, millel on ainulaadsed täppistöönõuded, mis on eraldiseisvad peamistest tehase õhuvarustuse rõhu parameetritest.
Rajatiste insenerimeeskonnad standardivad ühtseid modulaarseid kolmekordseid koostu, et lihtsustada varuosade laohaldust. Üksikud asendusfiltrikassetid, regulaatori membraanisõlmed ja määrdeotsiku sisestused sobivad kokku sobiva raamisuurusega variantidega, välistades nõude varuda eraldi varukomponentide komplekte mitmelt erinevalt tootjalt saadud jagatud filtri, regulaatori ja määrdeseadme riistvara jaoks. See standardiseeritud komponentide ühilduvus muudab lao varuosade korralduse sujuvamaks ja vähendab kiireloomuliste kohapealsete hooldus-remonditööde ajal viivitusi.
Täielik standardsete tehniliste parameetrite maatriks vahelduvvoolu seeria suuruste jaoks
Viis erinevat raami suuruse klassifikatsiooni hõlmavad kõiki tööstuslike suruõhuvoolude ja torujuhtmete ühenduste suuruse nõudeid, alates kompaktsetest M5 keermestatud mikrokoostudest väikese täppisrobootika jaoks kuni suurte 1-tolliste pordivariantideni kogu tehast hõlmavate peamiste õhukollektorite puhastusjaamade jaoks. Igal raami suurusel on fikseeritud mõõtmete piirangud, maksimaalne läbilaskevõime, rõhu all töötavad aknad ja vahetatavad tarvikute ühilduvusreeglid, millele inseneride meeskonnad viitavad pneumaatilise süsteemi paigutuse projekteerimisetappidel.
| AC-seeria raammudel | Standardne pordi keerme spetsifikatsioon | Maksimaalne lubatud töörõhk | Rõhuvahemiku reguleerimine | Kaasas filtrikausi kaitsekate |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05–0,7 MPa | Ei |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | Ei |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | Jah |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | Jah |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | Jah |
Universaalsed fikseeritud mehaanilised jõudlusnäitajad kehtivad kõigi raami suuruse variantide puhul, olenemata pordi suuruse erinevustest, kehtestades ühtsed minimaalsed tööstandardid kogu seeria tootesarja jaoks:
- Tõestusrõhu testimise reiting: 1,5 MPa konstruktsiooni terviklikkuse kontrollimiseks tootmise kvaliteedikontrolli ajal
- Ümbritseva ja suruõhuvedeliku lubatud töötemperatuuri vahemik: 5°C kuni 60°C ilma komponendi jõudluse halvenemiseta
- Standardne filtrikandja filtreerimise täpsus: ühtlane 5 μm tahkete osakeste püüdmise efektiivsus kõigis AF filtrimoodulites
- Määratud ühilduv määrdevedeliku klass: ISO VG32 tööstuslik turbiiniõli ühtlase pihustamise ja kulumisvastase jõudluse tagamiseks
- Kausi põhja ehitusmaterjal: läbipaistev löögikindel polükarbonaat, millele on prinditud vedelikutaseme indikaatormärgistused
Kohandatavad tellimisliidete koodid võimaldavad spetsifikatsiooni häälestada saidipõhiste töötingimuste jaoks. Järgmiste koodide modifikaatorid määravad ära tühjendusmehhanismi tüübi, integreeritud manomeetri paigaldussuuna ja valikulised lisatarvikud, sealhulgas kinnitusklambrid, voolu reguleerimise lisaseadmed ja kokkupõrkevastase kaussi kaitsekorpused. Standardiseeritud tellimisstruktuur lihtsustab piirkondadeülest komponentide hankimist ja tagab järjepidevate asendusüksuste spetsifikatsioonide vastavuse identsete tootmisliinide seadmetele, mis on paigaldatud mitmesse sama tootmisettevõtte tehase asukohta.
Iga raami suuruse jaoks välja antud mõõtmetega paigutusjoonised annavad täpsed horisontaal- ja vertikaalse paigalduspinna mõõtmised, et toetada juhtkapi ruumi planeerimist ja masina raami konstruktsiooni projekteerimist tootmiseelsetes projekteerimisfaasides. Üksikasjalikud aksiaalsed ja radiaalsed mõõtmete tolerantsid kõrvaldavad paigalduse sobivuse konfliktid olemasolevate tootmisliinide moderniseerimisel täiustatud õhu ettevalmistamise riistvaraga, vältides kulukaid kohapealse töötlemise kohandusi, et kohandada mittevastavat paigaldusgeomeetriat vanade jagatud õhutöötluskomponentide ja uute integreeritud kolmekordsete sõlmede vahel.
Samm-sammuline standardse paigaldamise ja rõhu kalibreerimise töövoog
Vale kokkupanek, õhuvoolu vastupidine orientatsioon ja valesti kalibreeritud rõhuseaded on õhu ettevalmistamise üksuse enneaegse rikke ja allavoolu pneumaatilise riistvara kahjustuse kolme peamise põhjuse hulgas. Standardiseeritud järjestikuse paigalduse kontrollnimekirja järgimine välistab välditavad inimlikud vead esmase paigaldamise ja kasutuselevõtu protseduuride ajal, säilitades integreeritud kolmekordse koostu ja kõigi ühendatud pneumaatiliste täitmisseadmete täieliku tööea.
Kõik paigaldustoimingud peavad algama tehase suruõhu toitetorustiku täieliku rõhu vähendamisega, et välistada komponentide paigaldamise ja ühendamise ajal äkilise kõrgsurveõhu väljalaskmise oht. Tehnikud peavad kinnitama kompressorisüsteemi väljalülitamise ja torujuhtme jääkõhu väljalaske enne seadme kokkupanemist, torukeermega liitmiku kinnitamist ja mõõturi paigaldustoiminguid.
- 1. Keerake PTFE-tihenduslint ühtlaselt ümber toru väliskeermega liitmike, enne kui keerate sisend-/väljalaskeühendused seadme klapi korpuse portidesse, et vältida õhulekkeid keermestatud liigendites; vältige polükarbonaadist kaussi keermestatud ühenduste üle pingutamist, et vältida materjali pragunemise pingemurde
- 2. Kontrollige integreeritud alumiiniumraami ülemisele pinnale trükitud suunavoolu märgistusnooled; suruõhk peab sisenema vasakpoolsesse AF-filtri porti ja väljuma paremast AL-määrdepordist, vastupidine paigaldamine häirib järjestikust filtreerimist ja saastab regulaatori sisemisi komponente õliudu jääkidega
- 3. Kinnitage L-kujuline metallist kinnitusklamber vertikaalse lameda masina raami või kapi paneeli pinnale tugevate kinnitustega, tagades külgmise mehaanilise lõtku, mis edastaks seadme töötsüklite ajal vibratsiooni seadme korpusesse.
- 4. Kinnitage kalibreeritud manomeeter keskregulaatori mooduli spetsiaalsesse manomeetri porti, pingutage manomeetri liitmikke ainult käsitsi pöördemomendiga, et vältida sisemiste manomeetri rõhuanduri membraanide kahjustamist.
- 5. Taastage seadme koostu väikesemahuline suruõhuvarustus, tõstke keskregulaatori reguleerimisnupp ülespoole, et aktiveerida rõhu reguleerimise funktsioon; pöörake päripäeva, et suurendada väljalaskerõhku ja vastupäeva, et vähendada väljundrõhku, kuni sihtväärtus registreeritakse analoogmõõturi kettale
- 6. Kui nõutav töörõhu väärtus stabiliseerub, vajutage reguleerimisnupp täielikult alla, et aktiveerida sisemine iselukustuv hammasmehhanism ja kindlustada kalibreeritud rõhu seadistused vibratsioonist põhjustatud triivi eest.
- 7. Keerake lahti määrdeaine ülemine õlitäiteava kinnitus, kasutades tavalist kuuskantvõtmetööriista, valage ISO VG32 turbiiniõli sisemisse reservuaari, ületamata läbipaistvatele kausi seintele prinditud maksimaalse vedelikutaseme indikaatorijoont, pingutage uuesti õliava kinnitus, et tihendada õhulekkeid.
- 8. Täpsustage määrdeaine õliudu tilkumiskiiruse juhtkruvi: päripäeva pöörlemine suurendab õli pihustamise mahtu suure õhutarbimisega mitme ajamiga jaamade jaoks, vastupäeva pöörlemine vähendab udu väljundit madala vooluga täppisrobootikaseadmete jaoks, mis on tundlikud liigse õliauru saastumise suhtes
Paigaldusjärgne kasutuselevõtu valideerimine nõuab pidevat 30-minutilist täielikku õhuvarustust seadmete tippkoormuse tingimustes, et kinnitada stabiilset rõhu hoidmist ja ühtlast õliudu pihustamise väljundit. Tehnikud kontrollivad visuaalselt kõiki keermestatud ühendusi, kaussi ühendusi ja modulaarseid lukustusõmblusi mikroõhulekke märkide suhtes, kasutades seebimullide testimislahust, mis on kantud kõikidele ühenduspindadele. Mis tahes tuvastatav õhu imbumine nõuab lahtivõtmist, PTFE tihenduslindi uuesti kinnitamist ja kontrollitud pöördemomendiga uuesti pingutamist, et lahendada vuugi leke enne tootmisliini täieliku töö jätkamist.
Kogu rajatist hõlmavate peakollektoripaigaldiste jaoks, millel on suured raamisuurused AC4000 ja AC5000 koostud, soovitatakse metallist L-kronsteini kinnituspindade all kasutada täiendavaid vibratsiooniisolatsiooni kummist kinnitusaluseid, et summutada kompressori suuremahulise vibratsiooni ülekannet õhu ettevalmistamise seadme korpusesse. Vibratsiooniisolatsioon minimeerib sisemiste regulaatorite membraanide ja filtrikausi keermestatud ühenduste pikaajalist väsimuspinget, pikendades kogu hooldusintervalli seadme täielike remonditööde vahel.
Jaotatud õhu ettevalmistamise komponentide võrdlev jõudluse analüüs
Paljud pneumaatiliste süsteemide projekteerimisinsenerid kaaluvad projekti esialgse paigutuse kavandamisel kahte erinevat kliimaseadmete riistvaraarhitektuuri: täielikult integreeritud kolmekordsed moodulsõlmed või kolm eraldiseisvat filtri-, regulaatori- ja määrdeseadet, mis on ühendatud vahetoruliitmike kaudu. Iga konfiguratsioon sisaldab ainulaadseid toimimisvõimalusi, mis on seotud paigaldamise keerukuse, ruumijälje, lekkeriski, hoolduse juurdepääsetavuse ja pikaajalise ühtlase konditsioneerimisvõimega.
| Tulemuslikkuse hindamise mõõde | Integreeritud kolmekordne moodulkoost | Eraldi diskreetfiltri / regulaatori / määrdeseadme riistvara |
|---|---|---|
| Torujuhtme lekke riskipunktid kokku | Minimaalsed sisemised blokeerimisühendused; ainult kaks välist sisendi/väljalaske keermestatud liigendit, mis on avatud lekkepotentsiaalile | Mitu vahepealset üleminekutoruliitmikku kolme eraldiseisva üksuse vahel, suurendades drastiliselt kogu õhulekke tõenäosust |
| Paigaldamise jalajälje nõue | Kompaktne ühtne raami disain vähendab vertikaalse ja horisontaalse paneeli ruumi hõivatust keskmiselt 40%. | Kolm sõltumatut üksuse korpust nõuavad suuremat paigalduspinda koos eraldusvahedega, et pääseda juurde individuaalsele kaussi hooldusele |
| Survelangus läbi koostu | Sujuvad pidevad sisevoolukanalid piiravad järkjärgulist rõhukadu kogu nimivooluspektri ulatuses | Mitme suunaga toru põlveliitmikud loovad kumulatiivse voolutakistuse ja suurendavad süsteemi rõhulangust maksimaalse õhu läbilaskevõime ajal |
| Tsentraliseeritud hoolduse juurdepääsetavus | Kõik kolm hooldatavat kaussi on joondatud ühele vertikaalsele tasapinnale samaaegseks visuaalseks kontrolliks ja komponentide vahetamiseks | Seadme hajutatud positsioneerimine nõuab rutiinsete kontrollitoimingute jaoks eraldi füüsilist juurdepääsu kolmele erinevale paigalduskohale |
| Vibratsioonist põhjustatud rõhumuutuse oht | Üks jäik alumiiniumraam välistab komponentide suhtelise liikumise regulaatori ja filtrimoodulite vahel | Sõltumatu seadme paigaldus võimaldab väiksemat positsiooni nihutamist püsiva töökoja vibratsiooni korral, muutes järk-järgult kalibreeritud rõhu seadeväärtusi |
| Varuosade lao standardimine | Ühtsed kassettide, membraanide ja düüside varuosad, mis ühilduvad ühe tootesarja sobivate raamisuuruste variantidega | Eraldi tootesarjade diskreetne riistvara nõuab mitme kordumatu varuosa numbrite varumist piiratud ristühilduvusega |
Eraldi eraldiseisvat kliimaseadme riistvara leiab aeg-ajalt piiratud kasutuselevõtt spetsiaalsetes ülikiire vooluga tööstuslikes torujuhtmesüsteemides, kus kohandatud vahekaugus filtreerimise, rõhu reguleerimise ja määrimisetappide vahel muutub ainulaadsete protsessipiirangute tõttu kohustuslikuks. Rohkem kui üheksakümne protsendi standardsete automatiseeritud montaaži-, pakendamis-, materjalikäsitlus- ja täppisrobootika pneumaatiliste paigalduste jaoks tagavad integreeritud modulaarsed kolmiksõlmed suurepärase tasakaalustatud jõudluse kõigi ülaltoodud võrdlusmaatriksis loetletud mõõdetud hindamiskriteeriumide puhul.
Mitmeaastase tootmisliini juurutamise käigus kogutud pikaajalised tööandmed kinnitavad, et integreeritud modulaarsed kolmekordsed üksused vähendavad rutiinse hoolduse töötunde ligikaudu kolmkümmend protsenti aastas, võrreldes samaväärsete jagatud komponentide seadistustega. Konsolideeritud ülevaatus ja komponentide vahetamine välistab korduva tehnikute reisimise hajutatud riistvara paigalduskohtade vahel, lihtsustades igapäevaseid vahetuseeelseid seadmete ohutuse ja jõudluse kontrollimise ringe, mida korraldavad rajatise hooldusmeeskonnad.
SMC tüüpi vahelduvvoolu FRL-seadevõimendab neid loomupäraseid moodulkoostu eeliseid täiustatud sisevoolukanalite töötlemise, tugevdatud blokeeriva raami konstruktsiooni ja standardiseeritud vahetatavate varukomponentide arhitektuuri kaudu, mis pole saadaval konkureerivate komponentide tootjate tarnitavatel üldistel mitteseeriatel modulaarsetel õhutöötlussõlmedel.
Struktureeritud rutiinse hoolduse ajakava ja komponentide asendamise reeglid
Järjepidev plaanipärane ennetav hooldus pikendab otseselt õhu ettevalmistamise sõlmede funktsionaalset kasutusiga ja hoiab ära ettenägematud allavoolu pneumaatilise riistvara rikke, mille põhjustavad halvenenud filtrikeskkond, tühjenenud määrdeainemahutid või kulunud sisemised regulaatori tihenduskomponendid. Fikseeritud ülevaatus- ja hooldusintervallide kehtestamine, mis on vastavuses seadmete töötundidega, loob rajatise tehnilistele töötajatele etteaimatavad hooldustöövood, välistades tähelepanuta jäetud kliimaseadme riistvara halvenemisest tingitud reageerivad hädaolukorra remondistsenaariumid.
Igapäevased vahetuseeelsed visuaalse kontrolli ülesanded
Kontrollige läbipaistvat filtrikaussi kondensaadi kogunemise suhtes; käivitage käsitsi tühjendusprotseduur, kui vedelik jõuab poole kausi kogumahust. Kontrollige määrdeõli paagi taset ja lisage ISO VG32 turbiiniõli, enne kui tase langeb alla minimaalse trükitud näidiku märgi. Kontrollige, et manomeetri näidud vastaksid kalibreeritud töötamise sihtpunktile, kinnitades, et lukustusnupp jääb vibratsioonist põhjustatud rõhunihke vältimiseks täielikult alla vajutatud.
Igakuine täisfunktsionaalne teenindustsükkel
Vabastage seadmekoost täielikult rõhu alt, eemaldage filtrikauss ja eemaldage vaskfiltri kassett suruõhu tagasiloputamiseks, et eemaldada tahkete osakeste kogunemine. Kontrollige kõiki kausi keermestatud tihendeid kõvenemise, pragude või väiksemate õli/vee imbumismärkide suhtes; asendada kahjustatud elastomeertihendid, et välistada vuukide lekkeohtu. Reguleerige määrdeõli udu tilkumiskiirust, et see vastaks seadmete uuendatud tipptaseme õhutarbimise nõuetele pärast igakuist tootmisvõimsuse ülevaadet.
Kvartalipõhised põhjalikud remondiprotseduurid
Võtke regulaatori moodul täielikult lahti, et kontrollida sisemist tasakaalustavat membraani venimise, mikrorebendite või pinnaosakeste kulumiskahjustuste suhtes. Puhastage määrdeaine pihustusotsiku koost, et eemaldada tahkunud õlijäägid, mis piiravad pidevat udu tekkimist. Kinnitage kõik moodulblokeeringu ühendusõmblused õhulekke suhtes seebimullide testimislahusega, pingutades uuesti lahtised kinnitused ja asendades vastavalt vajadusele kulunud blokeerivad O-rõngastihendid.
- Kohustuslik filtrikasseti vahetus: filtrikandjal on püsivast tahkete osakeste saastumisest tingitud tugev värvimuutus või tagasiloputus ei taasta ühtlast õhu läbilaskevõimet
- Regulaatori membraanikomplekti täielik väljavahetamine: nähtavad rõhukõikumised seadmete stabiilsete koormustsüklite ajal näitavad sisemist membraani väsimist ja materjali venimist
- Määrdepihusti komponendi vahetus: ebaühtlane õliudu pihustamise väljund püsib pärast düüsi sisemiste voolukanalite põhjalikku lahustiga puhastamist
- Täielik kausikoostu vahetus: polükarbonaadist korpusel tekivad pinnale mikropraod või püsivad hägustused, mis takistavad selge vedeliku taseme visuaalset kontrolli
Kõik demonteerimis- ja komponentide vahetustööd peavad rangelt järgima rõhu vähendamise ohutusprotokolle, et vältida äkilist kõrgsurveõhu väljalaskmist kausi eemaldamise ja sisemise mooduli hooldamise ajal. Hooldustehnikud peaksid kõigi filtrikassettide puhastamise, õli täitmise ja sisemise regulaatori lahtivõtmise ajal kandma standardset silmade kaitsevarustust, et vältida kokkupuudet saastunud kondensaadi või määrdevedeliku jääkidega.
Tugevalt tolmuses metallitootmis- või mineraalide töötlemise tööstuskeskkonnas töötavad rajatised peaksid kiirendama kõiki kavandatud hooldusintervallide ajakavasid 50 protsenti, kuna õhus lenduvate tahkete osakeste kontsentratsioon kiirendab filtrimaterjali ummistumist ja sisemiste komponentide abrasiivide kulumise määra, mis ületab tunduvalt töökoja standardse saastumise algtaseme.
Lahendatud korduma kippuvad tehnilised küsimused pneumaatikainseneridele
1. Mida tähistab vahelduvvoolu tootenime eesliide seeria kolmekordse koostu klassifikatsioonisüsteemis?
AC tähis ühendab kolme integreeritud funktsionaalse alamkoostu lühendid, mis moodustavad täieliku kliimaseadme kolmekordse seadme: AF tähistab õhufiltrit, AR tähistab õhuregulaatorit ja AL tähistab Air Lubricatorit. Ühtne vahelduvvoolu märgis tähistab kõigi kolme südamiku õhu ettevalmistamise mooduli tehases kokkupandud ühendatud kombinatsiooni üheks paigaldusraamiks, eristades seda tootesarja eraldiseisvast AF, AR või AL eraldiseisvast komponendi riistvarast ilma integreeritud modulaarsete ühendusraamideta.
2. Millist standardiseeritud suruõhuvarustustorustiku ühendamise järjekorda tuleks selle kolmekordse koostu jaoks rakendada?
Universaalne tööstusharu soovitatud ühendusvoolutee järgib kompressori põhitoiteliini → vahelduvvoolu kolmekordse koostu sisselaskeava → allavoolu solenoidklapi kollektorid, silindrite ajamid ja pneumaatiliste tööriistade jaamad. Õhk peab liikuma järjestikku läbi filtri, regulaatori ja määrdeaine etapid kindlas järjekorras; sisse- ja väljalaskeavade ümberpööramine põhjustab regulaatori sisemiste tasakaalustusmembraanide pöördumatut saastumist filtreerimata osakeste ja määrdeõli udu jääkidega, mis on kinni jäänud filtrikandja kambritesse.
3. Millised tööerinevused eristavad käsitsi, diferentsiaalrõhu ja täisautomaatseid tühjendusnõu konfiguratsioone?
Manuaalsed äravoolukausid sõltuvad kogunenud kondensaadi väljajuhtimiseks operaatori plaanipärasest füüsilisest toimingust, mis sobib madala õhuniiskusega siseruumidesse, kus on etteaimatavad igapäevased hooldustööd. Diferentsiaalrõhu äravoolu variandid väljutavad vedeliku kogunemise automaatselt alati, kui filtri sisse- ja väljalaskeava külgede vahelised rõhuerinevused ületavad eelseadistatud läve, toimides ainult siis, kui pidev õhuvool läbib koostu. Täisujuktüüpi automaatsed äravoolusüsteemid aktiveerivad kondensaadi väljalaske, mis põhineb puhtalt vedeliku kõrgusel filtrihoidlates, toimides usaldusväärselt pikemate mehitamata 24-tunniste tootmisvahetuste ajal, sõltumata õhuvoolu läbilaskevõime muutuvatest kõikumistest.
4. Kas integreeritud määrdemoodulis saab ohutult kasutada alternatiivseid määrdevedelikke, mis ei ole ISO VG32?
Heakskiitmata õli viskoossusklassid või mittetööstuslikud määrdekoostised häirivad järjepidevat mikroudu pihustamist AL-määrdeotsiku koostu sees, mille tulemuseks on sisemiste täiturmehhanismide libisevate pindade ebaühtlane katmine või paks õli kogunemine, mis ummistab allavoolu klapipooli komponentide kitsaid voolukäike. Ainult ISO VG32 turbiiniklassi pneumaatiline määrdeõli säilitab kalibreeritud pihustusjõudluse, mis on kooskõlas seeria määrdemoodulitesse konstrueeritud sisemise düüsi mõõtmete geomeetriaga, välistades enneaegse klapi kinnikiilumise või silindri ebaühtlase liikumise.
5. Kuidas saavad insenerid määrata õige vahelduvvoolu seeria raami suuruse uute pneumaatiliste süsteemide paigutusprojektide jaoks?
Raami suuruse valiku arvutused põhinevad kahel peamisel põhimuutujal: kõigi allavoolu ühendatud pneumaatiliste ajamite maksimaalne samaaegne õhutarbimise maht ja suruõhutorustiku keerme pordi nominaalse läbimõõdu spetsifikatsioonid rajatise olemasolevas jaotusvõrgus. Pordi keerme suuruse sobitamine eelinstallitud põhitoitetorustikuga välistab vajaduse kohandatud üleminekuliitmike adapterite järele, samas kui raami suuruse valimine nimivooluvõimsusega, mis ületab samaaegse õhuvajaduse tipptaseme, hoiab ära liigse rõhulanguse ja täiturmehhanismi ebaühtlase liikumise täiskoormusega tootmistsüklite ajal.
6. Kas kolmekordne koost toetab paigaldamist tagurpidi või horisontaalses asendis?
Zhejiang Ouleikai Pneumatic Co., Ltd.tarnib standardiseeritud modulaarseid õhu ettevalmistuskomplekte, mis on loodud lahendama suruõhukvaliteedi ebastabiilsusega seotud väljakutseid ülemaailmsetes tööstusautomaatika vertikaalsetes valdkondades, koos täieliku tehnilise dokumentatsiooni ja mõõtmetega joonistusressurssidega, mis on saadaval kõigi vahelduvvoolu seeria raami suuruse variantide jaoks.